11. syyskuuta 2026
Asiakkaiden tarpeet ohjaavat Fysiolinen tuotekehitystä
teksti: Terhi Kangas, kuvat: Petri Koivisto
Fysiolinen Lahden tehtaalla käsityöosaaminen yhdistyy moderniin tuotekehitykseen ja yhteistyöhön valikoitujen kumppaneiden kanssa. Lääkinnällisten laitteiden valmistus on tarkoin säädeltyä, joten täällä syntyvät muutkin tuotteet valmistetaan tiukkojen laatujärjestelmien ohjaamina.
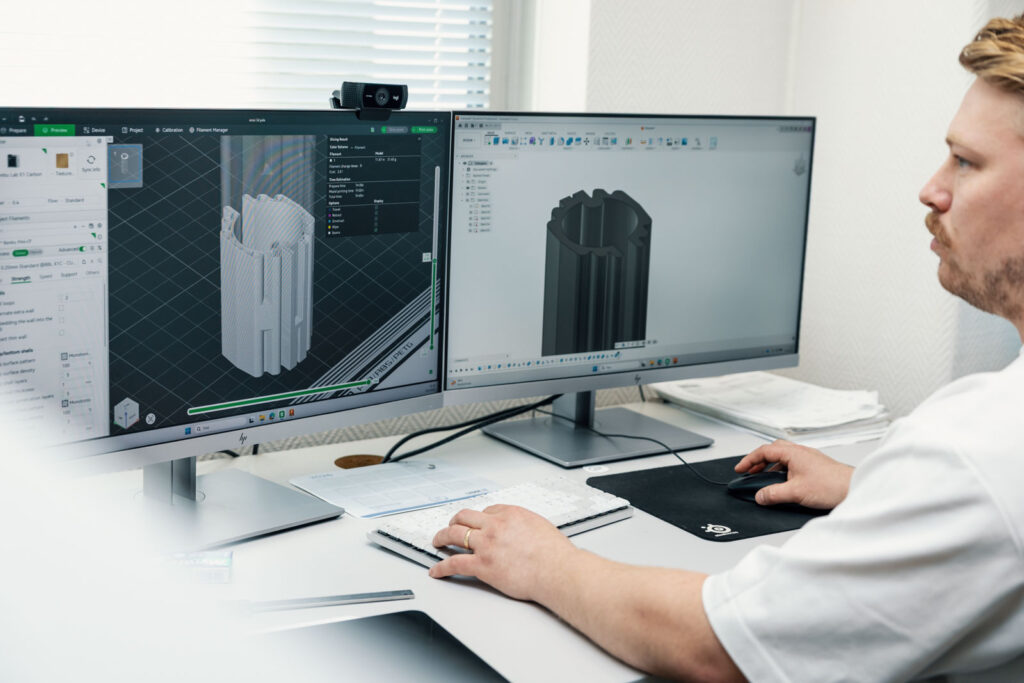
3D-tulostin raksuttaa tasaisesti toimistohuoneen nurkassa. Laitteen ikkunan läpi kokematonkin näkee, että valmistumassa on jokin tarpeellinen osa. Palataan tähän osaan hieman tuonnempana.
Olemme saapuneet valokuvaajan kanssa Fysiolinen tehtaalle Lahden Nastolaan. Ulospäin kiinteistö näyttää tavalliselta teollisuushallilta, joten ohikulkijan on mahdoton kuvitella, kuinka edistyksellistä tuotantoa näiden seinien sisällä syntyy. Siksi olemmekin nyt paikan päällä tutustumiskäynnillä.
– Tuotanto alkoi aikoinaan monelle fysioterapeutille tutusta klassikosta, eli Fysiolinen hoitopöydästä. Nykyisin työn alle tulee monenlaista, sillä emme koskaan vastaa asiakkaalle, ettei tuommoinen onnistu. Ainakaan ennen perusteellista selvittelyä, Fysioline Production Oy:n toimitusjohtaja Mika Ora toteaa.
Laadukas hoitopöytä on edelleen Fysiolinen lippulaivatuote. Asiakkaiden tarpeet ovat kasvattaneet valikoimaa hierontapöydistä erilaisiin tutkimuspöytiin sekä OMT-, kiropraktikko- ja naprapaattipöytiin. Tuotekehityksen fokuksessa on alusta asti ollut hoitopöydän tinkimättömän korkealuokkainen valmistus, turvallisuus ja käytettävyys.
Lahden tehtaalla valmistuu Fysiolinen hoitopöytien, kauneudenhoitotuolien ja kuntosalituotteiden lisäksi esimerkiksi eläinlääkäreiden käyttöön suunnattuja pöytiä, tatuointituoleja ja äänivärähtelyyn perustuvia rentoutustuotteita.
Palautetta kentältä myös huollon kautta
Käytettävyyden suhteen loppukäyttäjä on kiistatta paras ihminen arvioimaan tuotannon onnistumista. Mika Ora kertoo, ettei reklamaatioita tuotteista juurikaan tule, mutta Fysiolinen huollon kautta saadaan usein kullanarvoisia kehitysideoita. Reilun parin tunnin tehdasvierailun aikana saammekin lukuisia havainnollistuksia pienistä, mutta käyttäjälle merkittävistä parannuksista.
Tuotekehityksen ekspertti talossa on teollinen muotoilija Johannes Rytkönen, jonka tietokoneen suunnitteluohjelmista on moni asiakasta ilahduttanut tuoteparannus saanut alkunsa. Rytkönen esittelee kahta erilaista metallikahvaa. Toisessa on pyöreät reunat ja toisessa terävät. Ne kuuluvat kuntosaleille suunnatun Wrange Pro Line -sarjan penkkeihin.
– Meillä on jatkuva keskusteluyhteys muun muassa oman konsernin Fressi-ketjun suuntaan. Treenaajilta oli heille tullut palautetta, että teräväkulmainen kahva on hankala, jos on pidemmät kynnet. Nyt uusiin tilattuihin penkkeihin tämä pyöreäreunainen kahva tulee vakiona, Rytkönen kertoo.
Uusia käyttäjäystävällisempiä kahvoja vaihdetaan Fysiolinen huoltokierrosten yhteydessä pikkuhiljaa myös jo käytössä oleviin penkkeihin. Hoitopöytien osalta Mika Ora kertoo tuotekehitysesimerkin, jonka draiverina oli Norjan tytäryhtiön toive matalammalle säädettävästä pöydästä. Korkeussäätöaluetta on kehitetty niin, että Fysioline Pro -mallin hoitopöytiin tulee nykyisin vakiovarusteena entistä laajempi korkeudensäätöalue. Näin erikokoiset käyttäjät pääsevät mahdollisimman moniin työasentoihin mahdollisimman ergonomisesti.
Vain parhaat komponentit kelpaavat
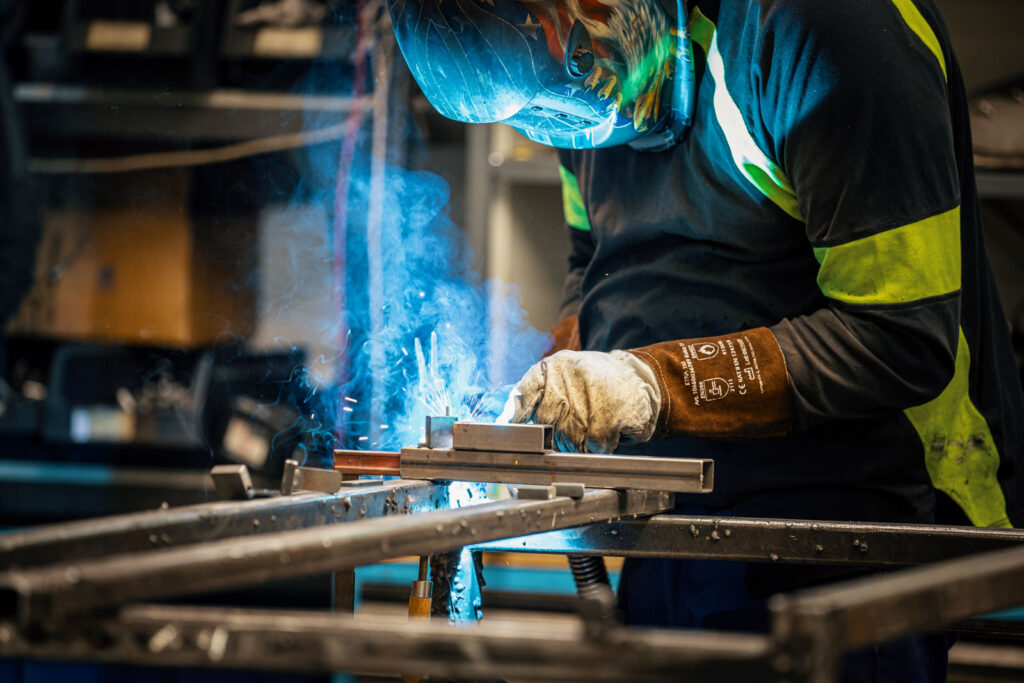
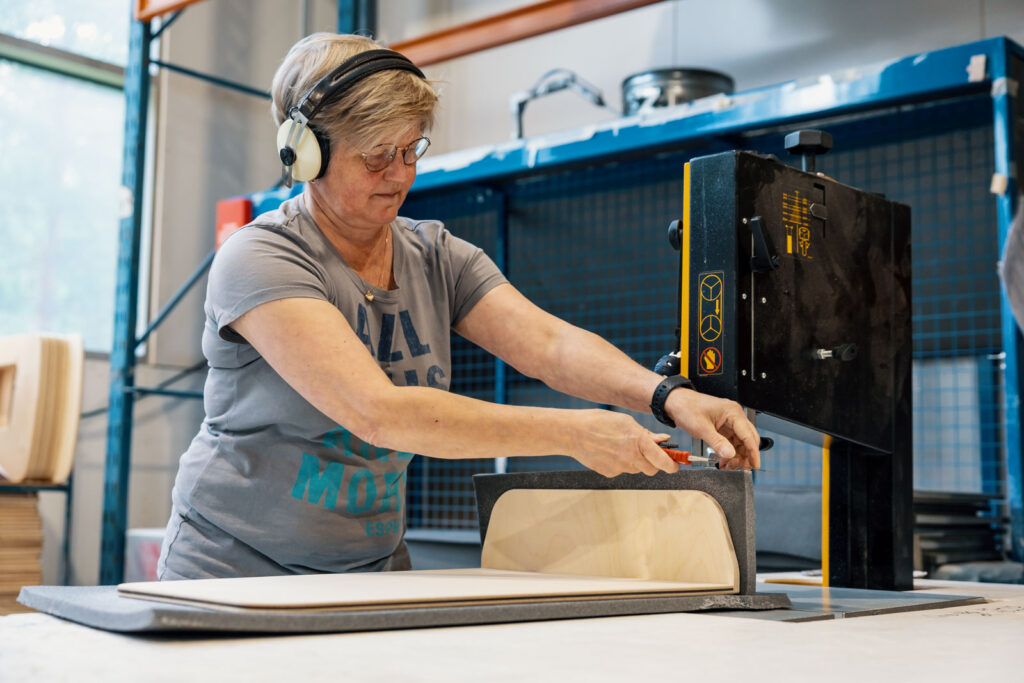
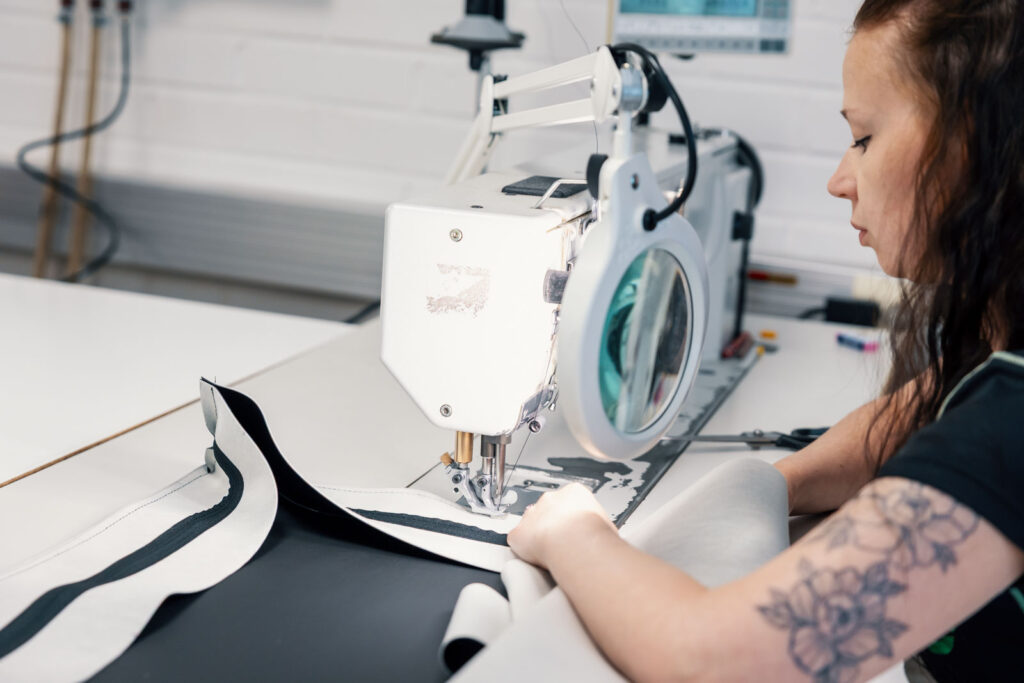
Lahden tehtaan vahvuus on siinä, että saman katon alla onnistuu sekä innovatiivinen tuotekehitys että valmistus: metallityöt, verhoilu, maalaus ja kokoonpano. Kun asiakas lähestyy myyntiä ideansa kanssa, sitä arvioidaan heti käytännönläheisesti: Mitä kannattaa tehdä itse ja mitä tilata laajasta alihankintaverkostosta, jotta asiakkaan tarpeisiin löydetään paras ratkaisu mahdollisimman kustannustehokkaasti. Laadusta tinkimättä.
Metallit, vanerit ja vaahtomuovit ostetaan suomalaisilta toimijoilta, aina mahdollisimman läheltä. Antibakteerinen keinonahka on markkinoiden laadukkainta saksalaista Continentalia ja moottoreiden suhteen luotetaan tanskalaiseen ja saksalaiseen osaamiseen. ”Kiinan kiitureista” tai muista halpatuotanto-osista ei Mika Ora innostu, vaikka omakustannushinnan saisikin näin alemmaksi. Huoltokustannukset ja asiakasreklamaatioiden hoito söisivät säästön todennäköisesti hyvin nopeasti.
– Uusi tuote tai tuoteparannus voi saada kipinänsä joko asiakkaan tarpeesta, huollon havainnosta, suunnittelijan ideasta tai tuotannon vahvasta kokemuksesta. 3D-tulostus mahdollistaa nykyisin nopeat prototyypit, joita testataan usein sovitusti asiakkaan toimintaympäristössä. Sitten tuote muokataan palautteen perusteella teolliseen tuotantoon.
Koska hoitopöydät ovat lääkinnällisiä laitteita, tuotantoa sitoo kansainvälinen laadunhallintajärjestelmän standardi ISO 13485. Jokaiselle valmistetulle tuotteelle tehdään Lahden tehtaalla lopputarkastus, ja sarjanumeroinnin avulla voidaan jäljittää esimerkiksi käytetty moottori, verhoilumateriaali ja muut oleelliset osat. Tuotteen mukana kulkevat tiedot siitä, kuka sen on tehnyt ja milloin se on tarkastettu. Sähköturvallisuusmittaus on tärkeä osa prosessia, ja se dokumentoidaan ennen tuotteen lähtöä asiakkaalle.
Eri markkina-alueilla erilaisia tarpeita tuotteille
Lahden tehtaalla tehtiin jälleen keväällä perusteellinen auditointi. Auditoinneissa käydään huolella läpi ja dokumentoidaan aivan kaikki, kuten johtaminen, tuotanto, ostoprosessit, jäljitettävyys ja riskienhallinta.
– Seurantaa tehdään vuosittain ja laajempi auditointi kolmen vuoden välein. Vaikka kaikki tuotteemme eivät kuulukaan lääkinnällisiin laitteisiin, ne valmistetaan samalla kurinalaisella prosessilla, Ora kertoo.
Tuotteita kehitetään myös räätälöidysti eri markkinoiden erilaisiin tarpeisiin. Suomessa sähkösäätöiset hoitopöydät ovat yleisiä, mutta esimerkiksi Norjassa ja kauempana maailmalla hydraulisille ratkaisuille on edelleen kysyntää.
Myös pöytien leveydessä on maakohtaisia eroja: Ruotsiin menee paljon kapeita pöytiä, kun taas Saksassa suositaan selvästi leveämpiä malleja. Ilmiö selittynee enemmänkin koulukuntaeroilla kuin ihmisten kokoeroilla. Eri maissa hoitotyötä on opittu tekemään hieman eri tavoin.
Entäpä se 3D-tulostimessa raksuttanut osa? Johannes Rytkönen kertoo, että kyseessä on asiakkaan tarvitsema varaosa, jota tarvittiin vain neljä kappaletta. Teknologia on nykyisin niin kehittynyttä, että prototyyppien lisäksi 3D-tulostuksella voidaan tehdä kustannustehokkaasti pieniä sarjoja tuotantoon asti.
– Vaihtoehtona olisi ollut tilata varaosa asiakkaalle perinteistä reittiä alihankkijalta, jolloin ison erän toimitusaika olisi voinut olla jopa puolisen vuotta. Nyt pois käytöstä -lappu saatiin pois asiakkaan toimitiloista jo muutamassa päivässä.